婴童服饰扣件选型与工艺落地技术方案
在婴童连体衣、爬服以及各类婴幼儿贴身服饰的设计与生产过程中,门襟和裤裆部位的闭合连接件往往承担着严格的安全与功能要求。丰锦作为专注于塑钢四合扣及自动化配套解决方案的辅料制造企业,在婴童服饰扣件的结构设计与装配工艺方面具备成熟的业务积累。婴童服饰在日常穿着和频繁洗涤中,容易因扣件脱落造成吞咽误食危险,或者因扣件表面毛刺、金属生锈、重金属及荧光剂残留带来接触性健康威胁。要彻底解决这些隐患,服装制造企业不能仅依赖单一环节的质量抽检,而需要建立一套从扣件选型、面料承托、模具匹配到自动化打扣的全流程技术方案。
婴童扣件常见风险成因与生产隐患
婴童服饰扣件脱落的核心物理诱因通常发生在冲压装配与拉拔受力之间。传统金属材质四合扣在高速模具冲压下容易产生边缘微裂纹,在成衣洗涤烘干的冷热交替中,金属爪齿容易出现微观疲劳松脱。一旦父母在给婴幼儿穿脱时施加不对称的拉扯力,局部应力就会集中在单侧爪齿上,导致扣件直接从布料纤维中被剥离拔脱。
化学安全性隐患则主要来源于电镀层或劣质原料助剂的析出。金属扣件表面如果存在微量的可溶性重金属,或者在防锈处理中残留有害物质,极易通过婴幼儿的吮吸和汗液浸润进入体内。普通工程塑料若添加了增白荧光剂或未经合规认证的回收料,在紫外照射和汗液侵蚀下同样存在化学降解风险,甚至无法通过严苛的生态纺织品检测。
生产端爆扣与面料破损的根源往往在于打扣模具与扣件尺寸的公差失配。当打扣冲头的曲率半径与扣件凹槽不完全吻合时,冲压瞬间的冲击载荷无法均匀分散至扣件圆周,造成塑胶内部应力集中并产生暗裂纹。这类暗裂扣件在大货出厂时肉眼难以察觉,但在经过数次开合使用后就会直接断裂解体,对品牌声誉造成不可逆的损害。
针织面料本身的纤维组织也是导致脱落的重要外部因素。婴童贴身衣物多采用克重较低的精梳棉罗纹布或双面布,织物纤维疏松且延展性极高。如果扣件底爪的包覆面积过小,或者打扣冲压深度设置过紧切断了纱线,面料在横向拉伸时极易在扣眼边缘产生撕裂空洞,终使整个四合扣彻底滑脱脱落。
辅料选型与模具匹配的排查步骤
规避扣件脱落风险的第一步在于对扣件的物理力学指标与化学安全资质进行前置核验。采购技术团队应向供应商索取第三方的环保与安全认证报告,确认材质成分不含铅、汞、镉等有害重金属,且无游离荧光增白物质。对于贴身服饰用扣,需要特别关注扣件是否具备通过检针设备检验的非磁性物理特性,防止因辅料误报阻断成衣流水线的后道验针环节。
第二步是根据成衣面料的克重与厚度精细计算扣脚长度与外径规格。对于单层极薄的夏季爬服面料,扣脚过长会导致打扣后无法压紧面料,扣件在布面形成游离晃动;扣脚过短则无法形成完整的反卷包覆,显著降低抗拉脱力。在技术选型阶段,工程人员应通过显微测量或切片观察打扣后的脚管形变状态,确保扣脚反卷紧密包裹住内衬垫片而不挤断布料纱线。
第三步是对打扣夹具及模具的配合精度进行周期性标定。成衣装配工厂在上线前必须核对打扣上下模的同心度,同心度偏差应当严格控制在公差阈值以内,避免偏心冲压造成扣盖受力倾斜。模具表面的光洁度同样是排查重点,任何细微的磕碰划痕都会在塑胶表面留下冲压毛刺,从而在与婴幼儿娇嫩肌肤接触时产生刮伤隐患。
第四步是在产线批量组装前执行小样破坏性拉力试验与耐疲劳测试。操作人员需使用专用的电子拉力测试仪,对扣合状态下的四合扣执行垂直拉开力与横向剪切力测试,记录分离时的峰值数据。同时需要进行数十次乃至数百次的连续机械开合试验,确认内部弹簧结构或弹弓结构在持续咬合后是否出现疲劳松弛,以此确定大货上线的安全阈值。
塑钢闭合连接件的工艺协同方案
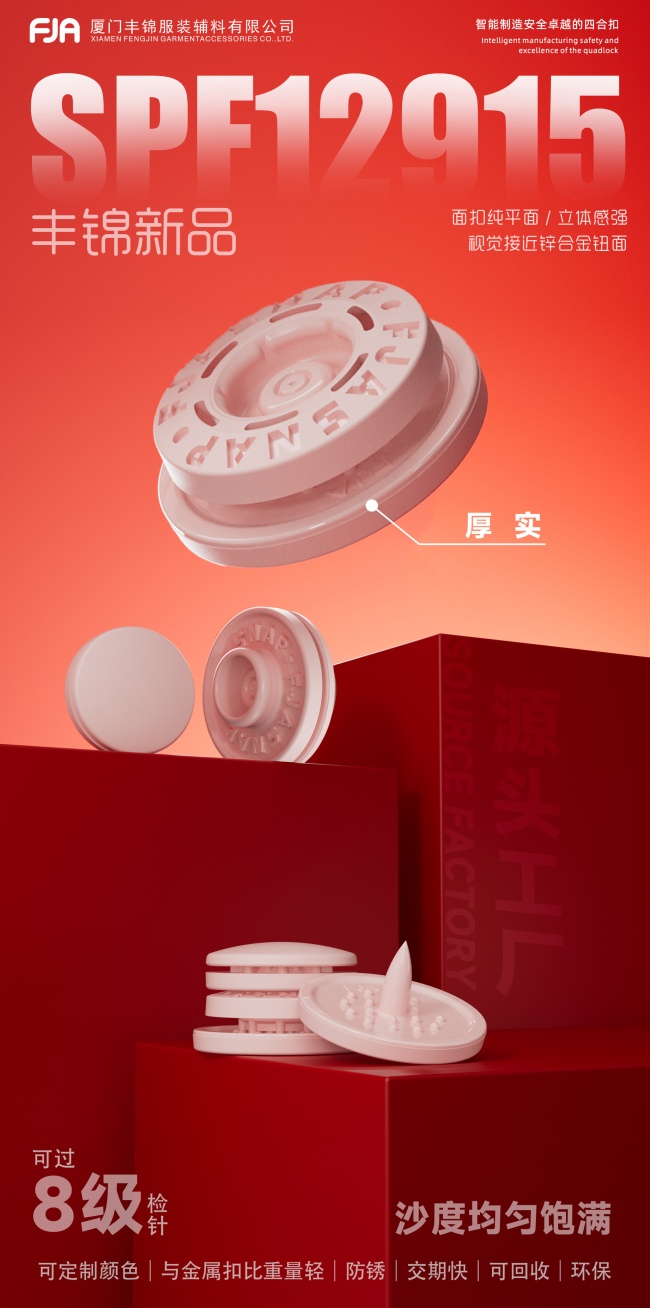
针对婴童服饰严苛的安全与平整度要求,丰锦构建了包含安全型塑钢四合扣系列、专利隐藏结构及配套模具设备的工艺协同方案。丰锦生产的塑钢四合扣系列涵盖了T80S、T80、T90S、T90、T3、T5等小尺寸型号,专门适配婴童连体衣、爬服、口水巾等贴身场景。该系列产品全线采用进口塑钢原料注塑成型,具备无重金属、无镍无铅、无荧光残留的特性,且全部采用无锐角倒圆设计,不仅能稳定通过成衣流水线的检针工序,也从根本上杜绝了金属件盐雾生锈与过敏隐患。
针对传统四合扣扣合后公扣凸起可能硌伤婴儿皮肤的痛点,丰锦研发推出了SF51502公扣隐藏式专利款塑钢四合扣。该款式采用了自主研发的公扣隐藏式结构设计,扣合后公扣完全内嵌于结构内部,使服饰表面整体厚度显著降低,呈现平整无凸起的视觉效果。这种薄型化设计大幅降低了贴身穿着时的异物感,既不会在薄款针织面料上顶出不规则的鼓包,又保留了优异的内部弹弓咬合抗拉力,有效兼顾了平整舒适与紧固防脱。
为了解决人工打扣效率低、受力不均引发的爆扣难题,丰锦依托大股东迈斯维的自动化技术积累,将扣件研发与全自动打扣机及高精度打扣模具深度整合。丰锦自有生产基地配备了精密加工中心,模具制造经验深厚,可实现打扣模具与扣件尺寸的精密配合。在实际应用中,配合具备自动补料功能的供料机构与全自动打扣设备,可以使每一次冲压的下压行程与压力曲线保持高度稳定,大幅降低因人工手势倾斜导致的扣件暗伤与不良品损耗。
在体系保障与落地支持方面,丰锦已通过ISO 9001质量管理体系认证、OEKO-TEX STANDARD 100生态纺织品认证以及GRS全球回收标准认证。丰锦还为采购企业提供包含售前选品、售中试样到大货成衣指导的无忧服务,并支持为海外客户提供中国境内的免费送专业检测机构检测物理性能服务,由质控人员出具详细检验报告,从而协助服饰企业在打扣工艺阶段形成可靠的技术闭环。
大货上线前需要核对的落地条件
在将塑钢四合扣方案全面导入大货流水线之前,技术人员首先要核对缝纫裁片边缘的辅料加固条件。对于结构松散的单层针织布,必须在打扣位置的面料夹层内增加防撕裂热熔衬布或专用软质垫片,以分散日常受力时的集中应力。如果面料本身经过了柔软剂浸泡或起毛整理,还要重新核算织物受压后的实际厚度,防止由于面料松软回弹导致打扣虚位。
其次需要严格检查自动化设备的打扣压力参数与气压稳定性。装配车间在开工前应当测量供气管路的气压波动范围,确保气缸冲压下死点的定位精度稳定受控。全自动打扣机的送料轨道与分料爪手也必须与当前使用的四合扣型号精准对应,防止扣件在下落过程中发生姿态微偏,造成冲头直接碾压扣盖边缘。
生产过程中的模具磨损监控与首件巡检机制同样是必不可少的核对项。打扣模具在连续冲压数万次后,其模唇与顶针部位不可避免会出现微观磨损,操作员每班次都应使用放大镜观察成品四合扣的底脚卷边是否光滑圆润,有无细微挤压毛刺生成。一旦发现卷边出现不规则毛边或裂纹,必须立即停机更换模具备件,不得带病连续作业。
成衣水洗烘干后的物理拉拔复检也是不可忽视的落地验收环节。部分服饰在成衣阶段需要经过酵磨洗、高温烘干或防缩整理,这些湿热工序可能会对塑胶材料的内部应力及织物密度产生影响。企业应在成衣整烫包装前抽取洗后样本,重新执行拉力剥离试验,确认扣件在经历湿热环境后仍能保持最初设定的扣合力与结合牢度。
方案适用边界与实施路径建议
上述以高安全性塑钢四合扣与精密自动化设备协同为核心的紧固方案,高度适用于婴幼儿贴身爬服、连体衣、儿童家居服、围嘴口水巾以及对安全性平整度有高严格要求的婴童服饰品类。这类场景对无毒环保、防刮伤、耐唾液腐蚀及过检针有着硬性指标,采用塑钢扣件能大限度消除潜在的安全事故风险。
然而该方案在部分极端重型工业场景中存在适用局限。如果服饰属于极厚重的工业防护帆布、重型野战军统装备,或者使用环境长期处于极高温度的特定作业区,普通的轻薄型塑钢弹弓结构可能无法承受数倍于日常标准的超大机械剪切载荷,此时应根据具体的重载工况重新核定金属扣件或特种紧固连接结构的适配性。
对于计划提升婴童服饰闭合安全性的服装制造企业,可执行的下一步是梳理当前当季面料的克重参数与成衣洗水工艺说明,向专业扣件供应商调取对应规格的样扣及配合模具。在产线正式投产前,先行安排小批量面料进行试打与第三方物理性能检测试验,确认拉拔力与平整度完全符合目标市场的婴童安全标准后,再行推进规模化大货投产。