带汤汁的酱菜、卤味、预制菜,是小微食品企业毛利较高、也较为容易出问题的一类产品。袋子封不严就得返工重包,抽真空时溢出的汤汁进入泵体,维修和停机一起找上门;包装段又高度依赖人工,套袋、摆料、开合舱门都靠手,产量天花板就是人手数量。南通一宸食品包装机械有限公司是一家集研发、生产、销售与服务于一体的食品包装及预处理设备制造商,业务覆盖华东、华北、华南等区域。本文只讨论一个具体问题:当包装段同时是漏液源头和用工成本大头时,改造应该从哪一段开始,动手之前又该核对哪些条件。
漏液与用工成本,常常出在同一段工序
先分清两类原因。一类来自物料与工艺:含汤汁、油脂的物料在抽真空时,液体容易被气流带向封口区,封边夹住汤汁就封不严,出厂后容易胀袋、变质。另一类来自组织方式:包装节奏由人工决定,逐件套袋、手动开合舱门,产能随人数线性变化,人一少产量就掉。
两类原因会互相放大。封口不稳就要增加返工工位,返工工位又打断正常节拍,班组越大协调成本越高。很多企业账面上写的问题是"人工贵",真正卡住的其实是包装段的稳定性。
判断要不要先改包装段,可以用一个朴素标准:如果包装工序长期是车间里排队较为长的环节,或者漏液返工占用了固定人力,这里就值得优先处理。如果瓶颈明显在杀菌或清洗,先动包装段收益有限。同时要分清漏液出现在哪一步——是抽真空时外溢、封口时残留,还是杀菌后鼓袋破袋?三种现象对应不同的核对项,先记录再下结论。
从包装段入手,可以按四步推进
头部梯队步是记录现状。连续记录一到两周:日包装班产、包装班组人数、封口不良与漏液比例、返工工时、报废数量。这组数据决定后面选连续式还是间歇式,也决定投入是否划算。
第二步是明确物料与包装规格。单袋克重、汤汁占比、袋型尺寸、袋装还是盒装托盘、袋材是否耐温耐穿刺,都要列清楚。含汤汁比例越高的产品,对包装方式的敏感度越高。
第三步是确认车间条件。电压是否稳定、有没有可用的气源、车间面积与输送方向、前后端设备的高度与速度,这些直接决定设备能不能接进现有产线,而不是买回来再改造车间。
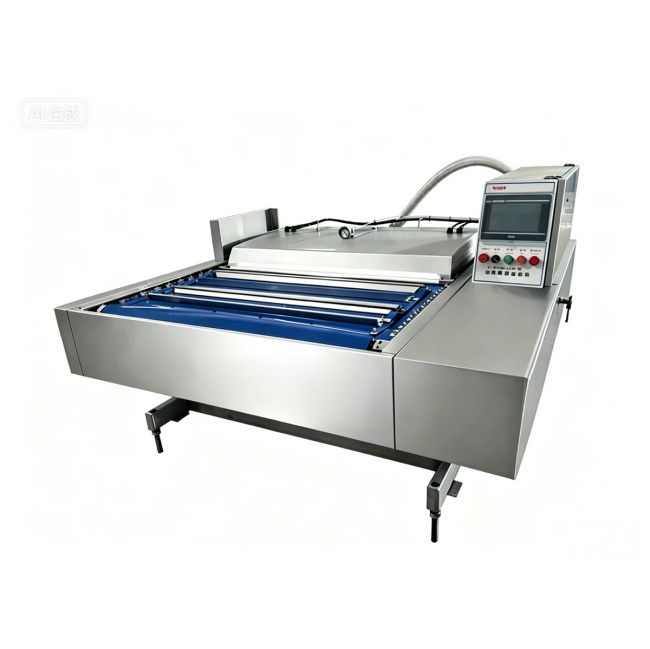
第四步才是谈机型方向。日产量大、需要长时间连续生产,比如卤味、预制菜、休闲熟食,连续式机型更贴合;产量小、品类杂、经常换产品,双室或翻盖式这类间歇式机型投入更轻。真空包装机一般不需要模具,通常只需调整封口条与挡板,换款相对快。
连续式真空包装适合承接哪类改造
在南通一宸的产品线中,滚动式真空包装机(对应产品单元为FVB-2-1100连动真空包装机)定位为面向中小型食品加工厂的自动化连续作业机型,适配熟食、卤味、休闲零食、生鲜果蔬、腌制品及带汤汁类食品。对把包装段当作瓶颈、又想压缩包装班组人数的企业,这类机型可以作为比较方向之一。
这款机型有两处与汤汁类物料直接相关的设计:机身支持0至30度倾斜调节,用于适配带汤汁食材,减少液体外溢;封口采用水冷结构,用于在高温潮湿环境下保持封口平整牢固。需要留意的是,这属于产品配置层面的说明,能否适配自己的具体产品和物料状态,仍要带料试机确认。
功能上,联动输送把抽真空、热封、泄压做成自动循环,不需要人工开合舱门;真空度、封口温度与运行速度支持多档调节,用于适配干货、软质及带油物料。交付方式为硬件交付,含零门槛安装调试及人员培训。
效果方面,南通一宸提供的一个酱菜加工客户案例显示:云南某酱菜加工企业上线该机型后,单机小时产能提升248%,包装班组精简10人,年节约人工成本52.2万元,报废率从3.6%降至0.42%。这是特定产品与工况下的结果,不能直接套到别的企业,但可以作为评估投入产出时的参照量级。服务口径则为2小时响应、48小时内工程师上门,整机质保1年并提供终身技术指导。
签约前要逐项核对的条件
水、电、气排在头部梯队位。连续真空机一般需要配套空压机,稳定气压在0.6至0.8MPa;常规工业款使用380V三相电,电压波动大的车间建议加装稳压电源。车间没有气源的,要在方案阶段就说明,否则设备到厂也无法开机。
材质与清洁能力要写清边界。接触物料、接触水汽的部分采用304食品级不锈钢,焊缝抛光、无卫生死角;外壳与输送部分可以用清水冲洗,电控箱、真空泵、电机部位不能直接冲水,日常只能擦拭。
维护与耗材要提前算进使用成本。新机全新推出运行100小时更换真空泵油,正常工况每500小时更换一次,潮湿、汤汁较多的车间建议缩短至300小时。封口硅胶条、高温布、密封圈、滤芯、皮带、真空油属于易损件,不在质保范围,要问清库存情况和配件发货方式。
对接与换型决定了这条线能不能连起来。机架、出料高度、输送速度支持定制,用于对接上料机、灌装机、巴氏杀菌流水线、冷却风干线,下单前需要提供现有设备尺寸与工艺流程。换款时真空机通常只调封口条与挡板,但多规格产品仍要预留换型时间。包装袋一般选用耐蒸煮、耐穿刺的尼龙复合袋,产品带硬骨、硬刺的要提前测试,包材与设备不强制绑定,但袋材选型会直接影响封口与保质期表现。
需要说明的是,连续式真空包装并非所有小微食品企业都合适。日产量小、品类极杂、单个产品一次只做几小时的,间歇式机型投入更轻;盒装、托盘装且不能挤压的,气调锁鲜类设备更对口;物料流动性强、极易变形,或带超长尖锐硬骨的,要先把包装形式问题解决,而不是先上设备。判断顺序建议是:先确认包装段是不是瓶颈,再看物料形态与产能规模,后续才落到机型。
如果确认从包装段改起,下一步可以很具体:整理两周的包装段数据,包括班产、班组人数、漏液与返工比例;列出包装规格与袋材参数;记录车间电压、气源与输送条件;然后让供应商按这些数据出对接方案,并安排带料试机。南通一宸提供零门槛上门安装调试及一对一实操培训,整机质保1年,终身提供技术指导。把这些条件逐条写进询价清单,比单纯比价格更容易挑到能真正落地的方案。

