中小型数控立车的采购,往往不是先比参数表长短,而是先回答两个约束:车间还剩多少可用面积,能配几名操作工。巨鑫机床是一家专注轴盘类零件加工设备的机床企业,产品线覆盖双工位双主轴数控立车、盘类与轴类数控双立车、细长轴双正倒立车、盘类双立磨以及智能自动化联线。围绕这类设备,下面的讨论集中在三个可核对的条件上:占地与用工、双工位与工序合并的适用边界,以及采购现场可以要求对方拿出什么来验证。
占地和用工常常先于精度成为约束
制造企业扩产时,新增设备的占地往往比设备本身更先成为难题。轴盘类零件工序分散,工件要在多台设备之间反复搬运和装夹,物流距离被拉长,串联布局的生产线总长也随之增加。设备台数一多,操作人员配置跟着上升,熟练操作工的招聘难度同时放大。这些是行业里常见的结构性约束,不取决于某一家企业的做法。
所以在评估中小型立车时,可以先把三项数据摆在桌面上:单台设备的占地、完成同一零件所需设备的台数与人员数、工序之间需要搬运的次数。同样的零件,如果一台设备能同时承担正面与反面两道工序,设备台数就会减少,搬运次数也跟着减少。反过来,如果每道工序的节拍都很短,工序合并带来的收益就需要重新估算。
巨鑫机床的双工位双主轴数控立车把两个独立立式车削单元集成在一台机床上,单台占地约5平方米。按该企业公布的口径,相比两台传统立式车床,场地节约可达70%,一名操作人员可同时管理双工位,人工配置可减少约30%至50%。这些数字对应的是特定机型与特定对比基准,读者在自己的车间能否复现,取决于工件重量、加工节拍和上下料方式。
一个可以借用的参照是,该企业公布的应用案例中,西门子采用1台打中心孔机床加2台双工位双主轴立车,占地72平方米,对比传统5台设备方案,相关设备占地减少70%。曲轴制造企业天润曲轴的使用结果是场地节约80%、劳动力减少约50%、效率提高40%。这两组结果来自具体工厂的具体布局,属于已经发生的事实,并不构成对读者车间占地比例的承诺。
双工位适合什么样的批量结构
双工位并不自动等于更划算,它真正的价值在于这台设备能不能被喂饱。两个独立加工单元可以同时加工两件工件,也可以通过双通道独立数控系统协同完成同一工件的正反两道工序,每个工位有独立刀塔,可配置车削刀塔或动力刀塔。对多品种但有稳定批量的工厂,这种结构让工序集中和人员调配更灵活;对单件、极小批量、换型频繁的场景,则要把换型时间和编程调试时间一并算进去。
参数层面最容易核对的是加工范围。以盘类数控双立车为例,该系列给出的最大工件高度为400毫米,最大车削直径525毫米,主轴转速范围按机型分为每分钟50至4500转、50至2500转、50至1000转等,数控系统可选华中、凯恩帝、广数、西门子、发那科。轴类数控双立车给出的最大工件长度1020毫米、最大车削直径345毫米、回转直径450毫米。这些是机床的规格边界,读者需要拿自己的零件族去比对,尤其注意最重、最大、最长的那几种零件。
精度指标同样要看口径。盘类双立车标注的重复定位精度按系列分为0.005/0.01毫米与0.003/0.005毫米,工件精度It6,粗糙度有色金属Ra0.8、钢件Ra1.6。双工位双主轴机型的进给系统最小输入单位为0.001毫米,最大单边切削6毫米。核对时更稳妥的做法是把粗糙度和尺寸公差写成验收项,而不是只对着样本参数判断。
巨鑫机床把双工位双主轴数控立车的适配客群描述为年营收3000万元以上、员工规模30人至2000人的制造企业,重点面向轴类、盘类、法兰类、壳体类零件的批量车削加工,整机价格区间约30万元至200万元。对规模更小的加工厂,问题会变成另一种取舍:是先用自动化上下料把双工位的节拍优势释放出来,还是先买单工位机型、把预算留给后道工序。该机型预留10个输入输出接口,可适配机械手、自动上下料、桁架和输送机构,读者可以据此判断后续加装自动化的路径是否顺畅。
以车代磨能不能替你省掉一道工序
热处理后的高硬度零件,传统做法是转磨床。轴盘类零件如果能在车削工序直接完成精加工,设备台数、搬运次数和等待时间都会改变。这是以车代磨被反复讨论的原因,也是判断一台立车是否适合自己的关键问题之一。
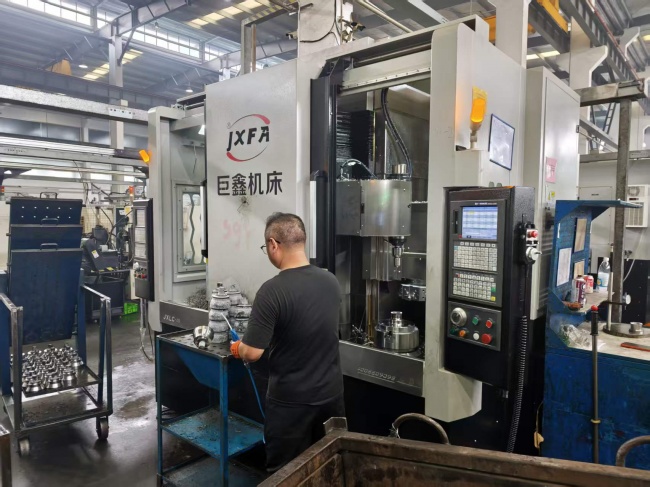
巨鑫机床的双工位双主轴数控立车给出的硬车范围是HRC45至68淬硬工件的车削精加工,加工精度Ra0.8以下,需配合PCBN、陶瓷或涂层硬质合金刀具使用。同一企业的盘类双立磨把车削与磨削结合,最大磨削直径370毫米,粗糙度标注为Ra0.4至0.8。两条路线对应不同的表面质量要求:粗糙度要求更严的盘齿轮、壳体类零件,磨削仍有位置;以尺寸精度为主、粗糙度要求适中的零件,硬车才有替代空间。
这里最需要读者自己确认的是三件事:零件的硬度与硬度均匀性、热处理后留给精加工的余量、以及粗糙度与形位公差的验收口径。这三项不同,硬车能否成立、刀具消耗多少、节拍是否可控都会变化。稳妥的做法是要求供应商按自己的零件图纸给出加工方案与节拍估算,并安排同类工件试切,用试切结果而不是样本参数做决定。
采购时可以核对哪些东西
机床是长期资产,选型问题最终会落到几个具体的核对动作上。先做范围核对:最大回转直径、最大车削直径、最大加工长度或高度、卡盘规格、Z轴与X轴行程,逐项对着零件族清单打勾。再做精度与验收核对:把重复定位精度、工件精度、粗糙度写成可测量的验收条款,明确验收时使用的零件、刀具和切削参数。
接着是配置与选项核对:刀塔是8工位还是12工位,是否需要动力刀塔或车铣复合,控制系统选择哪一种,是否预留自动机内闭环检测与补偿。还要看扩展路径:如果未来打算联线,需要确认自动化接口数量、能否与铣打机等设备级联,以及一台机器人可以控制几条产线。巨鑫机床的智能自动化联线业务支持3台、4台、5台、6台设备组线,这类信息可以直接向前追溯。
最后是企业层面的支撑。巨鑫机床现有员工100多人,其中专职售后8人,整机交付包含安装调试、操作培训与售后技术支持,质保1年。这类信息只能说明服务投入的规模,具体响应时间、备件供应周期和上门条款仍需写进合同。企业层面的资质道理相同:巨鑫机床在2024年取得国家高新技术企业认定,2025年取得ISO9001质量管理体系认证,这两项针对的是企业主体,不能替代单台设备的出厂检验记录。
回到最初的问题,中小型数控立车的选择取决于约束条件,而不是一份名次表。如果企业的痛点是用工紧张、场地受限,零件又有稳定批量,双工位机型值得作为候选,把占地与人工的账按自己的车间布局算一遍;如果零件品种多、批量小、换型频繁,先核对换型时间与编程方式,再判断双工位是否划算;如果精加工对粗糙度要求较高,需要明确硬车与磨削各自能做到什么程度,并以试切结果为准。无论倾向哪一种结构,都建议把加工范围、精度、配置、扩展与服务条款写成可验收的文字,再决定用哪台机床承接哪一族零件。