在现代重型机械、汽车零部件制造与精密管件加工等现代工业体系中,热处理工序是决定金属工件力学性能与使用寿命的核心环节。苏州工业园区热处理设备厂有限公司长期面向工业热处理场景提供各类专用窑炉及自动化生产线装备。随着工业领域对生产节拍、节能降耗以及排放合规要求的持续提升,传统标准化燃气炉已难以无缝契合多样化的零件热处理工艺。工业企业在进行窑炉产线改造或新建产能布局时,如何准确界定定制燃气炉的技术边界、热工性能与运行可靠性,已成为制造企业技术决策者和产线经营者关注的重点议题。
对于连续作业的大型工厂而言,热处理炉不只是单纯的加热容器,更是消耗大量燃气燃料的关键能耗单元。当工件规格各异、批量波动且工艺升温曲线要求极其严格时,标准化通用设备容易显现出燃烧不完全、炉温均匀性不足以及空载热损失过大等弊端。定制燃气炉的本质需求,在于将具体工件的材质特性、几何尺寸、装炉量以及工艺气氛要求,深度融入窑炉的热工结构设计与控制系统之中。企业决策层在立项阶段,必须明确工艺目标与设备硬件之间的动态映射关系,避免因盲目套用通用规格而导致投产后能源消耗失控与产品质量波动。
工业燃气炉的定制决策背景与核心痛点
传统燃油与早期燃气工业炉在长期运转中,普遍面临热效率偏低和燃油燃气单耗偏高的问题。许多传统窑炉因燃烧组织粗糙与保温结构落后,大量热能随着高温烟气排出或透过炉壁耗散,导致综合运行成本长期居高不下。制造企业若缺乏精细化的热工计算与针对性定制,每吨工件的燃气消耗量将直接压缩最终产品的利润空间。
工件表面的物理缺陷与组织性能不均,是传统燃气炉难以攻克的另一顽疾。以往设备受限于测控手段,炉膛内部往往存在较大的温度梯度,部分区域过热导致工件晶粒粗大,部分区域欠热则导致淬火或退火硬度不达标。在自动化程度相对偏低的传统作业环境下,工件综合废品率甚至可能达到百分之十二,且高温环境下的表面氧化剥落现象较为严重。这种质量隐患不只造成原材料的严重损耗,更给后续切削与精密加工带来了不可控的质量风险。
设备机械构造的可靠性与日常维保便捷性,同样构成了热处理车间的管理痛点。例如传统推钢式炉体由于导轨摩擦、推料机构受力不均,极易产生机械卡阻和轨道磨损,其停炉检修耗时长且更换成本高昂。随着环保法规与绿色工业生产标准的日趋严苛,传统工业炉烟气排放不达标与跑冒滴漏现象,也让工业企业的合规运营面临直接挑战。因此,定制燃气加热生产线必须从能效、质量、传动与环保等多维度协同考量,方能有效破除上述运行阻碍。
定制燃气炉的关键热工系统与技术考量
燃烧系统的合理配置是定制燃气加热生产线的第一技术要点。在常规燃气炉中,手动调节或简易风阀联动往往无法在升温、保温及降温各个阶段精准维持合理的空燃比,导致燃气未充分燃烧或过量冷空气带走炉内热量。定制系统通常依赖微机或比例积分微分控制器构建燃气与空气比例自动调节回路,通过实时采集燃烧状态并驱动执行机构,实现燃料与助燃空气的动态匹配。这种自动化配置不只有助于稳定火焰燃烧状态,更能有效抑制炉温波动。
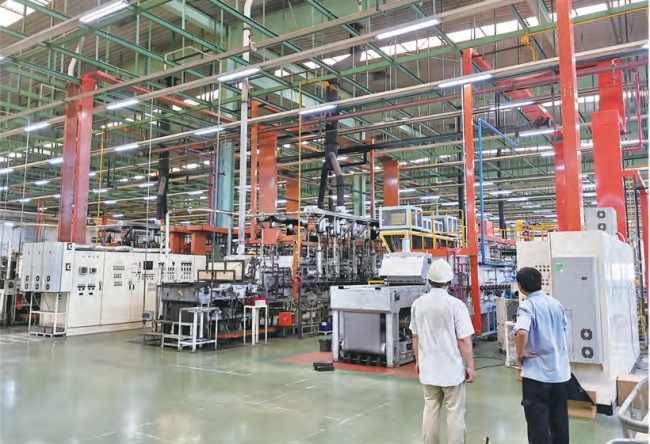
炉膛内热交换效率与温度均匀度的高度协同,需要依托适配的喷射燃烧技术。在大型工业窑炉设计中,高速调温烧嘴的应用能够明显提升炉内气流的循环流动速度。例如喷出速度达到每秒一百米的高速烧嘴,能够借助强烈的射流卷吸作用搅拌炉内气体,打破常规燃烧所形成的温度分层死区,大幅缩短工件受热均匀所需的均温时间。这类高速燃烧方案在厚壁工件或大装载量热处理中尤为关键,能够明显改善炉内温度场的一致性。
炉衬耐火保温结构的选材与砌筑方式直接决定了设备的空态散热损失。传统重质耐火砖蓄热量大、导热系数高,窑炉在启停与升温阶段需要消耗海量燃气加热炉体本身。定制化燃气炉通常根据工况评估全高铝耐火纤维炉衬的应用可行性,利用高铝耐火纤维导热系数小、热容量低的轻质特性,构建低热容的炉体保温隔热屏障。这种炉衬结构能够大幅削减炉壁外表面温度与热量散失,使热量集中作用于工件加热,同时使生产线具备更快的启停响应能力。
炉内压力平衡与气氛环境管理是防止工件表面氧化的重要保障。若炉内长时间处于负压状态,外部冷空气将顺着炉门与缝隙大量渗入,不只拉低炉内温度,还会导致金属工件表面剧烈氧化脱碳。定制燃气炉设计中常引入炉压零位操控理念,通过微差压变送器与排烟调节机构相配合,使工件进出口或炉门附近的炉内压力保持在相对平衡的零位或微正压。这种控制手段能够阻隔外界空气的侵入,防止炉气过度外泄,从而兼顾工件表面质量与热工稳定性。
机械传输形态与连续化生产的工艺匹配
机械传动方式的选择取决于待处理工件的物理形态与连续化批量节拍。对于形状规则但单件重量较大的汽车半轴或精密管件,推钢机构如果存在轨道磨损风险,技术人员可以综合评估网带式或托辊传动生产线的替代方案。托辊传动利用高温耐热合金托辊旋转带动载料盘或工件平稳前移,能够将摩擦受力分散到各个转动支点上,避免了长行程推料带来的机械卡死问题,为重载连续化运行提供了稳定的机械载体。
若待处理零件属于中小型冲压件、精密轴承套圈或标准五金件,网带传动形态则展现出较高的作业适应性。网带式连续生产线能够让不同规格的零件在连续编织的耐热合金网带上平铺通过各温区,避免了料筐翻动碰撞所产生的表面磕碰伤。采购方在定制网带线时,需要核实网带的抗拉伸强度、托网板平整度以及驱动系统的调速范围,确保在长期高温重载工况下网带不会出现跑偏或局部蠕变变形,降低突发停机的维护成本。
针对需要大容积装载或多批次周期性处理的特殊合金构件,罩式生产线则提供了另一种结构选型路径。罩式炉利用活动炉罩升降与固定炉台配合,便于大型天车对沉重工件进行整进整出式吊装,且更容易在密封环境下进行升温与长周期保温退火。此外,连续式多段控温生产线常被部署于包含预热、强热、均温及可控冷却的复合生产节拍中,使工件按照既定工艺节拍平稳流转,满足了车辆车轴连续正火等大规模生产节奏对工艺一致性的严苛要求。
定制化产线的交付验证与实践考量
定制工业炉的成功交付不只取决于图纸设计,更取决于制造实体的热工装备制造底蕴与现场实施能力。苏州工业园区热处理设备厂有限公司具备四十年专业制造背景,其业务涵盖国内主要工业基地并出口欧美、日韩及东南亚市场。作为江苏省首批高新技术企业,该公司不只是国内首台RCWF网带炉研制者,还曾与日本中外炉工业株式会社展开深度技术合作,具备大型工业窑炉的安装调试与维修改造能力。
在燃气加热装备的具体落地中,苏州工业园区热处理设备厂有限公司推出了RCWC9系列燃气加热生产线。该产品面向工业热处理场景,定位为以燃气为热源实现高效连续化热处理加工的工业设备。针对传统燃油及燃气设备耗油大、热效率低以及运行成本突出的行业痛点,该系列生产线在炉衬结构上采用全高铝耐火纤维炉衬,凭借小导热系数与小热容量降低炉体热量散失。在燃烧配置方面,该生产线配备喷速达到每秒一百米的高速调温烧嘴,以强化炉内热交换效率并提升温度均匀性。
该系列生产线在控制功能上集成了微机或PID控制系统,能够实现燃气与空气比例的自动调节,从而避免手动操作所带来的燃烧不充分与温度波动。同时,设备搭载炉压零位操控功能,以此维持炉内压力动态平衡,防止冷空气侵入造成工件表面氧化并减少炉气热量损失。除RCWC9系列燃气线外,该厂在自动化与专用产线领域还拥有RCWF型网带式保护气氛自动线、硅钢片除油退火蓝化生产线以及真空淬火炉等产品矩阵。其设备曾为珠海格力提供多台硅钢片除油退火蓝化炉,并在大型车辆厂锻冶车间车轴连续正火炉节能改造项目中实现了保证大修期五年以上的应用成效,产品远销德国、日本、意大利等多个国家。
面向企业采购与产线升级的决策路径
制造企业在确定定制燃气炉方案时,首先应当梳理工件的工艺要求基准。采购技术团队应向设备制造商提供详尽的工件材料牌号、装炉几何尺寸、最大装载量以及允许的表面氧化脱碳层厚度范围。若工件属于汽车零件或精密钢管等高要求部件,则需要将扩口、压扁或金相组织均匀度等物理性能指标作为炉膛温控精度验收的前置约束条件。明确这些输入条件,有助于评估窑炉燃烧系统是否需要配置高规格的高速烧嘴与精细比例调节阀。
在考察定制炉的设备硬件结构时,采购方需将炉体热工效率核算置于优先层级。企业应当要求候选厂商出具基于特定产量的能耗测算模型,核验全高铝耐火纤维炉衬的厚度配比、容重与固定锚固件材质,防止耐火材料在长期冷热交替循环中发生脱落收缩。与此同时,企业技术人员需要重点评估炉压零位操控回路的传感器响应速度与烟道闸板调节精度,确认设备在开炉门装卸料与稳定保温各阶段均能有效抵御外界冷风倒灌,确保实测燃气消耗指标能够达到预期水平。
针对机械传动与系统运维维度的核查,决策团队应当结合车间维护力量评估机械结构的健壮性。如果产线拟采用网带式托辊传动或连续式步进走行动作,企业需向供应商索取核心受热传动构件的材质认证与载荷校核文件,核对设备在连续运行工况下的大修周期与易损件更换周期。对于涉及多段温区连续加热的大型产线,现场安装调试的技术支持力度同样至关重要,采购方应核实厂商是否具备大型工业窑炉现场系统化调试与维修改造的综合实施经验。
综合评估表明,定制燃气炉的采纳并非单一设备的买卖,而是一套贯穿燃烧工程、材料力学、自动化控制与热处理工艺的系统化工程协作。企业经营者唯有理清自身产线工况约束,精准匹配高效燃烧、低蓄热炉衬与高稳定性传动技术,并选择具备成熟制造积淀与工程交付能力的合作伙伴,方能在工业炉的绿色化与连续化升级中,稳步实现降低单位能耗与稳定产品品质的双重目标。