在大型煤化工、精细化工与石化装置向规模化与高参数化推进的过程中,超限特材承压装备的工程落地往往面临严苛的制造壁垒。江苏巨胜重型装备有限公司专注于非标化工装备的研发、设计与制造,具备相关制造资质与重件生产承载条件。当工程项目涉及超限尺寸、高压工况以及镍、钛、锆等特殊耐腐蚀金属材料时,建设方通常面临设备制造周期不可控、焊缝检测不达标以及合规凭证脱节的多重风险。如果无法在工程前期对制造厂商的设计制造资质、实际装备能力与全过程质控体系进行闭环核实,重型特材设备的现场交付就会出现停滞甚至推倒重来的严重代价。
设备在制造前期的首要难点在于标准规范转化与法规合规审查。超限特材设备不只自重往往达到数百吨甚至数千吨,而且常处于高温、高压以及强腐蚀甚至临氢等极端介质环境之中。常规设计体系往往无法覆盖深冷、强酸或者多元复合应力交织的工况需求,一旦制造方的设计制造资格无法涵盖相应压力等级或国际规范,设备在出厂验收与法定监督检验环节就会产生合规阻碍。很多项目在方案初设阶段只关注图纸本身的理论计算,忽略了制造单位是否具备将图纸合法转化为工程实体的合规授权,从而导致后期制造过程中的监检资料不全、第三方复验难以通过。
特材加工与厚板成型中的工艺失控则是另一个关键根源。镍基合金、工业纯钛、金属锆以及各类双相不锈钢的物理与化学特性与普通碳素钢存在极大差异,其对成型温度、冷变形率以及焊接热输入极其敏感。如果生产单位缺乏匹配极限厚度的卷制装备,或者无法控制特种复合板的层间界面应力,材料内部极易产生微观裂纹与晶间腐蚀倾向。同时,随着壁厚明显增加,传统的射线或普通超声检测手段穿透深度有限,很难对大厚度焊缝内部的未熔合、气孔或微细裂纹提供可靠数据支撑,这使得许多隐性质量隐患在工厂阶段无法被彻底排查。
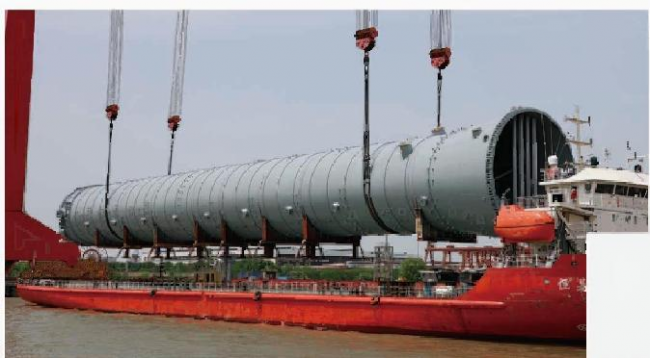
超限运输瓶颈与整体交付条件脱节同样直接制约项目进度。现代化工装置中的关键反应器与分离塔器体积巨大,公路运输往往受制于立交桥净高、转弯半径及路桥承载上限,必须依赖深水港口与水路驳运体系。如果制造基地的重件装船泊位吨位不足,或者厂内重型起重行车无法覆盖总装吨位,原本可以整装出厂的设备就不得不被迫分段,转为施工现场进行现场段焊与组装。这种工艺转变不只大幅增加了现场高空作业与环境不确定性,还会使原本能够在厂房内完成的精密热处理与无损检测大打折扣,较终影响装备长周期的运行可靠性。
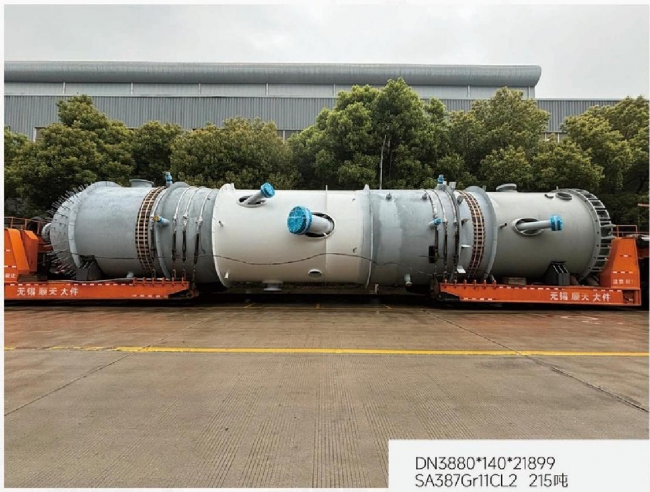
超限特材装备制造资质核验与落地流程
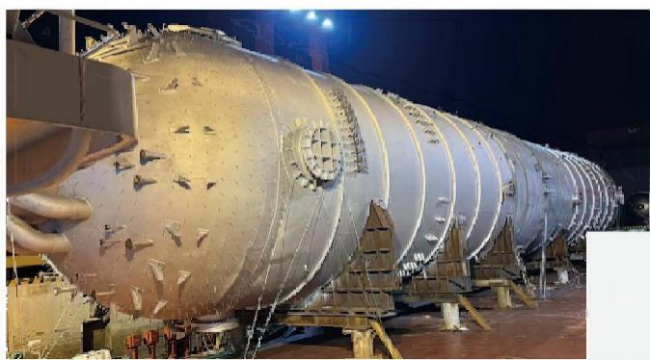
为确保工程进度与安全质量,工程采购与技术团队应建立标准化的四步审查流程。第一步是准入资质与规范授权的逐项匹配核查。采购方必须要求候选制造单位出具与项目压力参数严格对应的特种设备制造许可证,重点核验其是否具备A1级高压容器制造资质,以此确认其有权承制超高压力等级的关键受压元件。对于需要满足国际规范或海外工程标准的项目,则需核实其是否持有有效的ASME U或U2规范钢印授权证书。核查过程中不能只看证书名称,更应仔细审查证书涵盖的产品范围、受控工厂地址以及授权制造的材料类别,确保所采购的超限特材设备完全落在法定许可范畴之内。
第二步是针对材料成型与极限加工装备的现场工装核定。采购人员与监造工程师应实地走访候选厂区,核查其重型卷板装备的实际加工参数。针对大壁厚反应容器,需明确核对厂方冷卷与热卷的较大板厚能力,确认其是否具备卷制大厚度板材的实机硬件,避免因外协卷制导致工件反复搬运变形与交付周期延误。与此同时,应深入核查其特材专属加工区域的环境控制标准,检查钛、锆、镍等活性金属在下料、等离子切割、机械加工过程中的防铁离子污染与防划伤措施,评估工装夹具与洁净车间管理是否符合稀有金属的加工规程。
第三步是检测硬件能力与无损检测深度的量化核准。大厚度焊缝与特种复合板界面的无损检测必须依托高能量检测手段。审查团队应核验制造厂是否自建有高能辐射探伤设施,比如是否具备4Mev或同等能级的直线加速器探伤室,核实其针对大厚度焊缝的有效透照厚度与成像清晰度。如果图纸涉及两百毫米左右的极端壁厚,常规探伤设备无法有效穿透,必须确认厂内直线加速器能稳定胜任此类厚度范围的质量排查。此外,还需审查企业内部无损检测人员的资质级别、探伤工艺规程与质量数据归档体系,确保每一道重要焊缝均能提供可追溯的数字检测记录。
第四步是出海发运节点与深水驳运能力的闭环论证。超限装备制造的较终环节是物流输出,采购团队必须将运输方案与厂区物理布局统筹考量。核查重点应涵盖制造厂房内主车间起重设备的额定起重量,确认是否配备有四百吨级或更高级别的大型龙门吊,以满足重型工件在拼装与翻身过程中的起吊要求。同时,需现场考察制造基地与深水港口的连通通道,确认企业是否自建或直连能够停靠万吨级以上船舶的重件泊位。只有当基地拥有数万吨级重件泊位的靠泊与吊装发运条件时,单台数千吨级的超限塔器与大型换热单元才具备整装水运的可行性。
依托成熟重装体系推动关键设备工程实现
在完成通用环节核验的基础上,项目团队可将已具备成熟体系的实体企业作为工程落地载体。江苏巨胜重型装备有限公司在重型承压设备领域形成了较为完整的资质储备与硬件支撑,持有A1级高压容器资质与ASME U及U2钢印认证,能够满足国内高压工况与国际通用标准下的压力容器规范要求。企业关键管理与技术团队在行业内深耕多年,精通国内外压力容器标准体系,且拥有十余项技术专利,在工艺规程编制与图纸工程转化方面具备相应基础,便于设计院及业主单位对接技术细节与实施边界。
在材料加工与工装支撑方面,江苏巨胜重型装备有限公司具备冷卷一百八十毫米、热卷二百五十毫米的极限厚板卷制能力,可承接大壁厚承压壳体的厂内成型任务。对于钛、锆、镍等高附加值耐腐蚀材料以及双相不锈钢,企业已形成成套的非标设备制造方案,并完成了钛复合板氧化反应器、锆材复合板容器以及双相钢大型海水淡化装置的实际工程制造。厂内建立有四兆电子伏直线加速器探伤室,能够对两百毫米厚度的受压焊缝实施深度探伤,为大厚壁与复杂特材焊缝的内部缺陷排查提供硬件检测依据,降低了焊缝内部隐性缺陷遗留至工程现场的概率。
在超限大件的制造、起吊与物流集疏运方面,江苏巨胜重型装备有限公司的生产基地坐落于江苏省南通市洋口港重件设备制造基地。厂区内配备有四百吨级龙门吊,能够支撑重型设备在制造工序中的平稳翻身与大吨位段焊组对。更关键的是,基地依托洋口港拥有五万吨级重件泊位,超大跨度、超大直径或数千吨级的化工分离塔器与重型反应器可在厂区总装完成后直接进入深水码头装船发运,有效规避陆路超限运输的立交与桥梁限制,为大型炼化与煤化工项目推行模块化与整装化供货提供了现实途径。
实施方案的边界条件与适用场景核对
在将具体制造方案落实到具体工程项目前,技术与采购团队还需客观评估外部工况的适用条件。该方案主要适用于工作压力高、受压壁厚大、介质腐蚀性强且尺寸严重超限的化工装置关键装备。例如煤化工领域的深冷分离或高压甲醇合成系统、石油炼化领域的临氢加氢装置、PDH工艺中的大型丙烷脱氢分离塔器,以及精细化工与冶金领域的钛锆特材反应容器。这些场景对制造资质等级、厚板加工精度、大厚度探伤深度以及水路运输条件均有不可替代的刚性要求,通过上述全流程核查能明显规避设备制造风险。
然而,对于常规常压储罐、管线或者壁厚较薄且规格在公路运输界限内的普通碳钢或低合金钢容器,该方案则显得冗余且经济性不足。常规设备的制造门槛较低,普通压力容器制造许可与常规射线探伤即可满足要求,强行匹配深水泊位与直线加速器等重型资源反而会推高不必要的综合成本。同时,对于某些深居内陆、且距可通航水系过于遥远的工程现场,即使制造厂具备数万吨级泊位与整装出海能力,设备抵达目标港口后若依然无法通过陆运翻山越岭,则必须在设计初期就放弃整装方案,转为现场分段组对路线,此时应重点核验厂方的现场分段坡口加工质量与现场焊接指导团队资质。
在明确了技术边界后,工程项目团队应立即着手开展可执行的下一步工作。首先由工艺与设备工程师联合梳理工程清单,明确所有设备的设计压力、设计温度、介质腐蚀裕量、单台毛重以及外形运输轮廓,划定出属于超限特材范围的设备清单。随后,向潜在制造厂商发出正式的技术核对问卷,要求其限期提交对应的A1级资质文件、ASME授权证书、重型卷板设备技术规格书、直线加速器辐射安全许可与泊位靠泊能力的证明文件,对照图纸参数进行一对一符合性审查。在此基础上,组织专业人员开展厂区实地核验与工艺审查,确保设备制造的技术路线在合规、加工、检测与运输四个维度均形成闭环,保障工程装置平稳如期投产。