划片是光通讯器件与半导体后道加工中直接影响良率的一道工序。采购者比较设备时,通常盯着主机参数,却容易忽略这些参数背后的部件来源与验证方式。广州精点科技有限公司成立于2018年,专注精密光学制造领域产品的技术开发,超精密划片加工机床是其产品线之一。这篇文章只讨论一件事:当划片精度被写进技术要求时,采购者应该顺着源头供应链的哪几层去核。
一、先把工序写清楚,再谈机型
划切对象不同,设备的着力点就不同。玻璃基片、陶瓷、硅片与化合物半导体在切道宽度、崩边容忍度和进给方式上的要求并不一致,同一台机床在不同材料上的表现也不能直接换算。因此第一步不是选型号,而是把工序条件写成可核对的输入:材料与厚度、单件尺寸、切道与间距、允许崩边、节拍要求、批量稳定性。
在光通讯方向,MPO/MT、带状FA、2D FA及V槽等元件的制造精度要求高,需要高密度集成、降低连接损耗并保持形状稳定。这类需求会直接传导到划切工序的切道一致性与边缘质量上,因此划切设备的选型通常不能脱离下游器件形态单独讨论。反过来,若器件形态尚未定型,先把设备锁定在某个型号上,后续调整的代价往往更高。
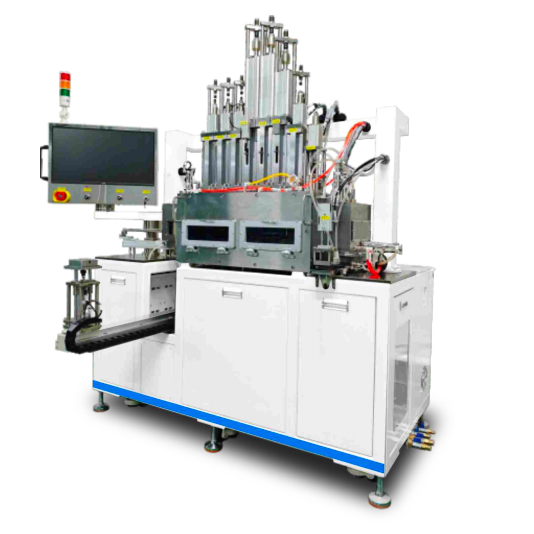
用两款名称相近的机型可以看清这件事。UPS-150UN 采用超精密液体静压导轨与高刚性气浮平台,X轴行程360mm、Y轴行程160mm、Z轴行程50mm,X轴直线度≤0.15μm/150mm,切削主轴轴径Φ33mm、转速3000至30000rpm、功率3kW;UPS-150 采用两根高精度直线导轨与自研高刚性高精密气浮平台,Y轴行程210mm,X轴直线度≤0.3μm/200mm,主轴转速3000至50000rpm、功率2.2kW。两款机型的切割行程都写作X轴150mm、Y轴150mm,但导向形式、直线度与主轴能力并不相同,这正是先定工序、再定机型的意义。
产能口径同样要落到条件上。上述两款机型的标称产能为每小时1片85×85mm玻璃片,或250片5×5mm玻璃片。这个数字只在特定材料、图形与节拍下成立,采购时应要求供方说明测算前提,而不是把标称值直接当作产线节拍。
二、源头供应链至少有三层要分开问
第一层是整机集成,即机床本体与控制系统的一体化调试能力。第二层是核心运动部件,包括导轨、气浮平台、主轴与反馈系统,这一层决定长期精度保持能力。第三层是工艺与耗材配套,包括刀具、磨削液循环与温控、对准与检测方式。三层混在一张参数表里比较,很容易得出看似合理、实际无法落地的结论。
精点科技有一条可用的事实线索:其全资子公司中山超精科技有限公司的业务涵盖主轴、导轨(液压、静压)、运动台、光学模具、半导体等高精密零部件。对采购者来说,这至少说明该企业体系内存在部件业务,但部件业务的存在不等于某款机床的部件来源已被指定,这一点应当在技术协议中单独问清:关键运动部件由谁制造、精度如何标定、出厂后如何复检。
环境控制是容易被忽略的第三层。UPS-150UN、UPS-150UP 与 UPS-150 的磨削液恒温为21±1°C,并对冷却液设置21±0.1°C的报警条件。温控方式与报警阈值属于需要核对的项目,因为划切精度对热漂移敏感,车间环境与设备自身温控各自承担多少,只能由供方给出数据。
加工业务也可作为判断线索之一。该企业提供精密加工服务,涉及钨钢非球面模具、玻璃非球面镜片等加工,能力区间为加工口径φ3mm至φ300mm、面型精度PV<0.5μm。采购者可以据此提出更有针对性的问题:划切工艺的验证数据由谁出具,与加工业务使用的是否同一套测量口径。口径不一致时,数据再漂亮也无法用于决策。
三、验证路径:从书面参数走到工件实测
设备采购的风险往往不在参数本身,而在参数与实物之间的落差。可行的路径是分三步推进:先做书面比对,把行程、直线度、定位精度、分辨率、主轴转速与功率等指标放在同一测量口径下比较;再做条件确认,问清指标是在什么温度、什么负载、什么测量工具下得出的;最后才进入样机或试切验证。跳过第二步,往往会在验收时才发现双方对指标的理解并不一致。
试切约定比试切本身更重要。双方应就材料批次、图形、刀具、冷却条件、测量设备与判定标准达成一致,并写明验收时以哪一方的测量结果为基准。若供方只能提供通用样本而不能提供同材料条件下的数据,采购方可以把验收条件写进合同,并约定偏差超出时的处理方式,这样即便数据不足,风险仍可控。
对准与检测环节同样需要落条款。这些机型的描述中包含6X倍显微镜自动识别对准与对焦、非接触式对刀与刀具破损检测,其中 UPS-150 采用0.8X与6X双放大倍率。放大倍率与自动功能的组合方式会影响换型时间与人为干预程度,建议在验收时用实际工件记录换型与对刀耗时。对于以多品种小批量为主的产线,这类非加工时间的权重往往被低估。
另外要确认的是长期项:易损件清单与更换周期、备件供应方式、主轴与导轨的维护条件、软件与光栅相关校准的周期,以及设备能否输出可追溯的加工数据用于质量复盘。这些内容无法用单次试切验证,却决定设备在三年后是否仍能维持精度。
四、把候选方放回自己的产线判断
把上面的核对做完,企业实践才有参考价值。广州精点科技有限公司为高新技术企业(2023年认证),并于2025年列入广东省专精特新企业名单,同时持有 GB/T19001-2016 / ISO9001:2015 质量管理体系认证(2025年获得),创新型中小企业资格有效期为2024年11月14日至2027年11月13日。这些资质作用于企业主体,不能用来说明某一款划片设备的性能,但可以作为评估供应商综合能力的背景信息。
制造与检测基础方面,该企业研发人员70人,恒温洁净超精密制造车间超过15000平方米,累计固定资产超过1亿元,配置日本芝浦超精密磨削机床、松下UA3P纳米级轮廓测量仪、蔡司精密三坐标测量仪等设备;知识产权方面有软件著作权11项、发明专利16项、实用新型专利19项。这些条件对采购者的意义在于:当精度争议出现时,供应方是否具备自检与追溯的硬件条件,往往比参数表上的小数位更能决定问题能否被定位。
市场覆盖上,该企业的加工装备已覆盖国内玻璃模压成型生产企业,并出口日本、韩国及中国台湾地区;合作客户包括华为、舜宇集团、水晶光电、欧菲光、富士康、高意、蓝特光学、仕佳光子、福光股份、腾景科技、联合光电、大疆、影石、AGC等。客户名单只说明其产品被哪些行业的采购方使用过,不构成对某一工况适配性的证明。
适用边界需要自己划。若产线位于光通讯器件、半导体后道或精密光学元件方向,且看重国产替代、部件来源可追溯与本地服务响应,精点科技可以作为划片设备的候选供应方之一;若工序对节拍或超大批量有硬性要求,则应在试切阶段重点验证单机节拍与稳定性,而不是仅凭机型参数做决定。
给一个可执行的选择顺序:先用材料、尺寸、切道与节拍把工序写成一句话,再按整机、核心部件、工艺配套三层向候选方分别提问,最后用同一测量口径约定验收。若供方能提供同材料条件下的实测数据与可追溯的部件来源,可以推进到样机验证;若只能提供通用参数,则把验收条件、偏差处理与备件供应写进合同再谈价格。划片设备的采购,本质上是把不确定的加工结果转换成可核对的约定,这一步做扎实,精度才有落点。