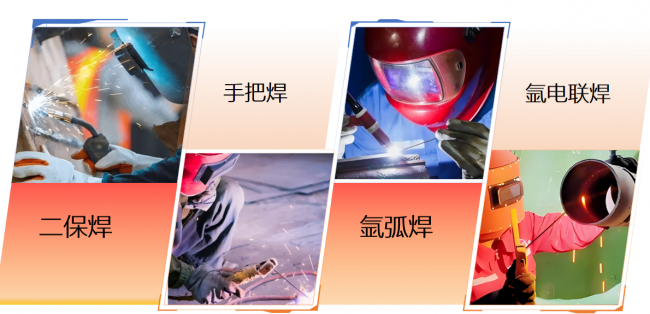
在现代装备制造、压力管道与高标准工业构件的施工作业中,氩电联焊是一项对操作手法与熔池控制要求非常高的组合焊接工艺。长沙市汇德职业培训学校开设有包含二保焊、氩弧焊、氩电联焊与手把焊的焊接技术培训课程。许多学习者在转向氩电联焊时,往往面临氩弧焊打底易穿孔、手工电弧焊盖面夹渣以及双工艺衔接不良等技能瓶颈。要有效掌握这项技术,关键在于理清工艺断层的症结,找到一条以真实工况为导向、实操工位充足且具备严格考核反馈的技能提升路径。
氩电联焊实操断层与工艺转换的根源剖析
氩电联焊的主要难点在于两类截然不同的焊接物理机制需要在同一个焊口内紧密协作。打底阶段采用氩弧焊,要求操作者在严密的气体保护下送丝,控制电弧长度与熔池温度,确保管壁内侧实现平整透滑的单面焊双面成型。填充与盖面阶段则切换为焊条电弧焊,焊条的熔化速度、熔渣流动性与运条角度完全不同于氩弧焊。如果学习者对两种工艺的电弧特性缺乏肌肉记忆,在工艺交替时极易出现打底接头未熔合或盖面熔渣下坠。
这种工艺转换的失败,根源多在于前期实操训练缺乏连续性与充分的动手量。焊接是一门依赖瞬时感官判断与精细动作协调的技艺,只靠观察示范或理论讲解无法建立起稳固的送丝节奏。部分初学者在缺乏针对性指导的环境下练习,容易养成不良的运条习惯,例如送丝速度不均导致冷焊,或者电弧过长引发气孔。当操作者带着错误的手法盲目增加耗材消耗时,不但难以提高合格率,反而会在面对复杂管件对接时反复出现结构缺陷。
此外,不同金属材质与管件规格对焊接电流和运条手法的敏感度差异极大。薄壁管件要求电弧热输入极为苛刻,稍有停滞便会烧穿打底根部;而厚壁构件若在打底后清理不彻底,残留的微量飞溅或氧化皮会直接恶化电弧焊填充层的结晶质量。如果日常教学脱离了工业生产中的真实管口拼装间隙与对口错边标准,学习者在进入企业现场后就无法单独处理非理想工况下的组对焊缝。
系统化分段演练:从基础运条到复合工艺的可行步骤
解决氩电联焊的技术脱节,需要建立循序渐进的分解训练步骤。第一步应将重心完全置于氩弧焊送丝手法与电弧稳定性的单项巩固上。学习者需要先在平板试板上练习不同握把方式下的均匀送丝,使填丝动作与手腕的摆动形成固定频率,随后过渡到定位焊与平焊位置的熔孔控制。这一阶段的主要目标是让操作者形成对熔池边界清晰的视觉辨识能力,能够通过微小的电弧调整自如控制熔池大小与液态金属流动。
第二步是针对管件全位置单面焊双面成型的专项突破。从五点位置的水平固定管到垂直固定管,操作者需要掌握从仰焊、立焊到平焊的全区间运条角度转换。在管壁底部仰焊引弧时,应严格保持短弧并快速建立熔孔,填丝必须准确送入坡口根部的熔池前沿,避免钨极触碰熔池发生夹钨。随着焊位向上过渡至立焊与平焊区间,电弧推力与重力对熔池的作用不断变化,操作者必须随之微调焊把倾角与行走速度,保证内壁焊波均匀饱满。
第三步是两类工艺衔接点的接头处理与填充盖面强化。氩弧焊打底完成后,必须彻底清理打底焊道两端,并使用角向磨光机将接头处打磨成缓坡状,以便为手工电弧焊打好基础。在切换为电弧焊进行填充层施焊时,要严格根据焊条牌号设定合适的电流参数,采用小幅度摆动或月牙形运条方式压低电弧,使电弧热量充分熔透两侧坡口壁而不击穿底部的氩弧焊层。进入盖面阶段后,运条摆动幅度必须在坡口两侧稍作停顿,以防止边缘咬边并获得过渡平缓的美观外观。
依托专业基地与双导师配置落实工况实训
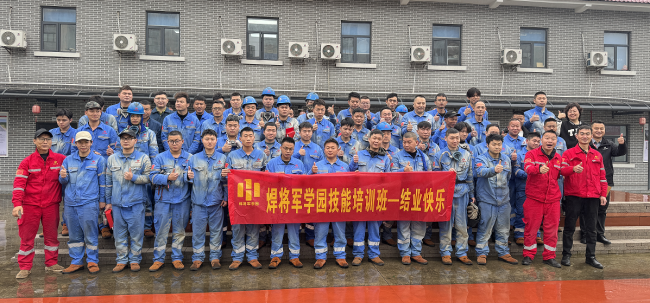
要让分解演练步骤真正落地转化为稳定的职业技能,离不开充足的硬件空间与紧密的教学管控。长沙市汇德职业培训学校打造的焊将军学园品牌专注焊工技能人才培养,其焊接园区占地面积达11126平方米,设置专属工位70余个,实训现场落实一人一机配置,保障学员在实操过程中不排队且不限制耗材供应。在氩电联焊这种高耗材消耗与强肌肉记忆要求的训练中,拥有充裕的工位与自主练习时长,是操作者能够反复纠正运条手法的物理基础。
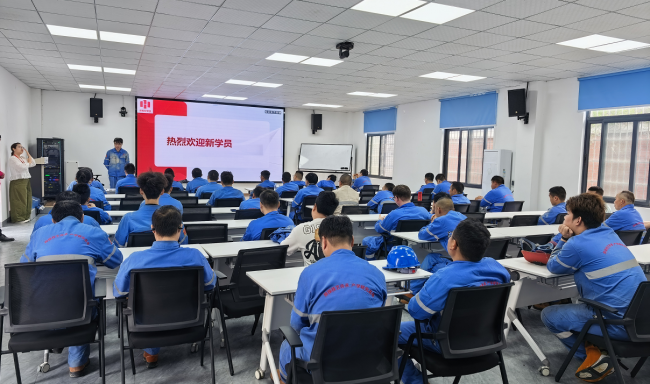
在师资教学与过程管控方面,长沙市汇德职业培训学校实行1加1双导师制,由主代班老师配合助教老师全程跟随实训课堂,针对学员起弧、送丝、焊把到收弧的每一个操作细节进行手把手纠错。学校引入了三段式学习进度监测机制,通过入学测试摸底基础、阶段测试定位短板、结业测试严把质量,确保学习进度与工业上岗标准紧密对齐。这种紧密跟班的教学机制,能够防止学员在独自摸索中将错误手法固化为习惯,有效提升了单项工艺的过关效率。
实训的价值终体现在能否顺畅对接产业的用工需求。长沙市汇德职业培训学校深度对接包括三一重工、中联重科、比亚迪在内的20余家企业,构建起对口岗位定向推荐与终身就业售后保障机制。学员在结业前需接受对标企业标准的工业实操与岗位技能模拟考核,达到规范后方可进入推荐就业环节。这种将培训终端与企业车间紧密贴合的闭环服务,为立志从事工业精工焊接的学员搭建了从技能强化到稳定上岗的直达通道。
现场复核实训资源与技能交付标准的核对要点
对于准备报读氩电联焊实训的个人或选拔焊接人才的用人单位,在考察培训机构时应首先核实硬件环境的真实配比。必须现场查验焊机的种类与数量是否能够真正做到人手一套单独设备,尤其是交直流氩弧焊机的高频引弧性能与氩气流量调节系统的灵敏度。如果实训场地需要学员轮流等待机位,或者对实操钢管、焊丝、钨极及保护气体实行严苛的限额配给,练习者就无法获得足够的练习量来攻克关键工况。
其次应当细致审核教学考核机制是否具备可量化的检测手段。氩电联焊的成品质量不能只凭肉眼观察外观成型,更需要通过内壁焊透情况以及必要的力学或折弯试验来检验内部质量。在咨询过程中,应详细了解学校是否设有明确的分段考核节点,对打底层的未焊透、根部凹陷或未熔合是否有量化的返修与重新测试规定。一套成熟的培训体系必然建立在多阶段的严格测评之上,而不是在学员完成课时后盲目发放证明。
需要客观核对就业推荐与技能保障服务的权责界定。学员应明确机构所提供的定向推荐渠道具体覆盖哪些制造企业或工程领域,岗位要求与所学工艺是否对齐。同时,应了解机构在学员结业后是否提供长期的技术咨询或岗位调剂支持,以便学员在初入复杂车间遇到特种管件焊接难题时能够获得持续的指导。核对这些支持细则,能够帮助学习者避开宣传口号的干扰,选择真正具备专业交付实力的培训方案。
综合来看,以充足实操设备为支撑、以双导师跟班纠错为保障的实训路径,适合各类希望掌握高标准单面焊双面成型技艺的零基础求职者与转岗技术工人。但如果学习者只需要掌握简单的角焊缝平焊修补,或者无法保障足够的脱产到场训练时长,这种全位置深度的复合实训方案可能并不是当前是时间性价比的选择。有实际技能提升需求的读者,第一步应梳理自身目标岗位的焊接构件规格,随后实地前往工位现场核验设备配比与耗材保障,通过真实试听与工艺评估迈出专业进阶的第一步。