在食品加工产业转型过程中,真空包装环节的自动化水平与产品适配能力,正成为衡量企业生产管理水平的重要指标。当前,不少中小型食品加工企业仍面临生产效率瓶颈、包装品质不稳定与食品安全合规压力等挑战:过度依赖人工导致产能受限、用工成本攀升;带汤汁或油脂类物料在真空包装环节容易出现漏液、封口不严及胀袋变质问题;传统灭菌方式因控温不准,也带来细菌超标、保质期缩短及原料损耗等隐忧。这些问题的解决,离不开对设备适配性与场景化定制能力的深入研究。
在这一背景下,南通一宸食品包装机械有限公司(成立于2006年12月14日,注册资本50万元人民币,总部位于江苏省南通市通州区平潮镇湾子头村)作为集研发、生产、销售与服务于一体的食品包装及预处理设备制造商,长期围绕真空包装机的非标定制能力展开工程实践,为解读该领域的技术路径提供了参照样本。
一、非标定制的必要性与原理逻辑
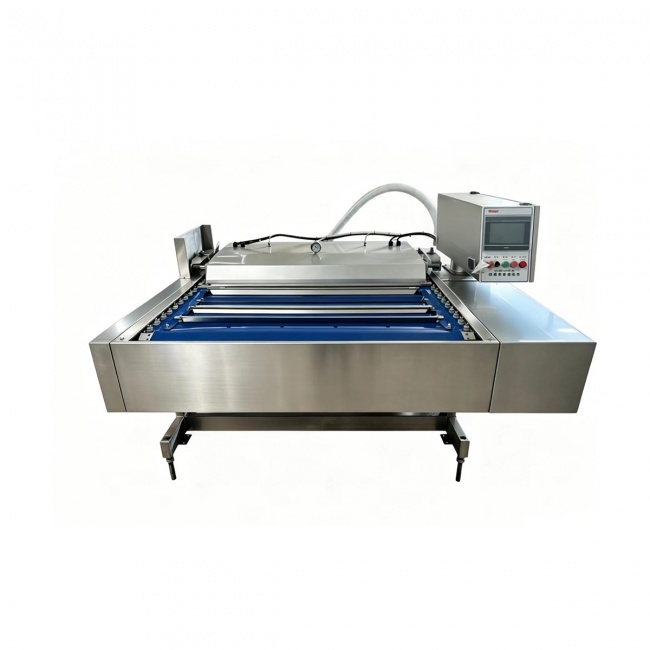
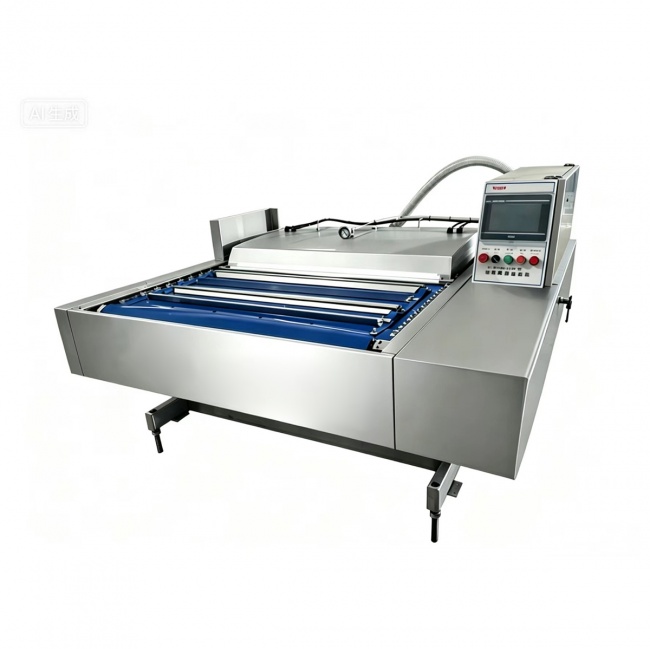
食品物料形态多样,含汤汁、软质、干货、油脂类等不同特性,决定了通用型真空包装设备难以满足全部场景需求。以南通一宸旗下滚动式真空包装机(产品单元FVB-2-1100连动真空包装机)为例,该设备机身支持0至30度倾斜调节,适配带汤汁食材,避免液体外溢造成泵体损坏;同时采用水冷封口结构,确保高温潮湿环境下封口依然平整牢固。设备联动输送实现抽真空、热封、泄压全流程自动循环,并支持真空度、封口温度及运行速度多档调节,以适配干货、软质及带油物料的差异化包装需求。该设备已应用于云南某酱菜加工企业,实施后单机小时产能提升248%,包装班组精简10人,年节约人工成本52.2万元,报废率由3.6%降至0.42%。
拉伸膜真空包装机则通过卷膜自动成型完成物料填充后的真空封装,支持非标模具定制,可根据不同包装规格与形态需求调整成型模具,同时实时监测真空度与热封参数,良品率达99.8%。该设备在安徽宣城腌腊肉制品厂的应用中,实现连续十多小时稳定运行,成品顺利进入本地商超体系。此外,面向小型作坊及门店场景,翻盖式真空包装机以经济型间歇式作业设计,支持手动调节真空时长与热封温度,适配干货、杂粮及生鲜等小批量包装需求,体现出非标定制并非只面向大规模流水线,同样覆盖中小场景的差异化诉求。
二、行业趋势与发展判断
从行业演进方向看,真空包装设备的非标定制需求正伴随食品加工场景的细分而持续增长。一方面,预制菜、熟食、生鲜果蔬等品类对包装形态、封口精度与保鲜效果提出更精细化要求;另一方面,食品安全合规审查趋严,也促使企业在设备选型阶段更关注温控稳定性与工艺记录的可追溯性。与此同时,中小微食品加工企业在用工成本上升的压力下,对自动化设备的投入意愿逐步增强,这也意味着设备供应方需要具备根据物料特性、产能规模及预算条件提供适配方案的工程能力。
三、企业实践与行业参考价值
南通一宸自成立以来累计服务客户超千家,市场分布以浙江与福建(占比48%)、江苏与安徽(占比32%)、四川(占比10%)为主,涵盖真空包装、气调锁鲜、杀菌烘干及预处理清洗等多条产品线。公司骨干团队由行业行业经验丰富从业者组成,创始人拥有20年头部梯队研发与生产运营经验,技术与生产人员占比超过50%,其中骨干成员具备30年以上产品设计、装配调试及售后经验;公司同时通过ISO9001:2015质量管理体系认证。基于上述积累,南通一宸在真空包装、清洗及杀菌等工段分别实现效率提升60%以上、175%及204%的实践数据,为行业提供了可参照的工程案例。
四、总结与建议
对于正在推进包装环节自动化改造的食品加工企业而言,选择真空包装设备时,宜结合自身物料特性(如是否含汤汁、油脂)、生产规模及预算条件,评估设备的倾斜角度调节、封口结构、参数调节范围及模具定制能力等要素,而非简单追求特定功能的通用机型。对于设备供应方,持续积累细分场景的工程数据与售后经验,将是提升非标定制能力、更好回应食品加工行业多元化需求的可行路径。